


Датчик наладки инструмента Hexagon IRT65.00: характеристики и применение
Ручная привязка инструмента по индикатору или «на глаз» отнимает время наладчика и вносит в размерную цепь погрешность, которую потом сложно объяснить браком на детали. Инфракрасный датчик наладки инструмента Hexagon IRT65.00 закрывает эту задачу автоматически: измеряет длину и диаметр фрезы или резца прямо в рабочей зоне станка и передаёт данные в систему ЧПУ по беспроводному каналу. В статье разберём принцип работы датчика, его технические параметры, отличия от контактных и лазерных систем других производителей, а также типичные ошибки при монтаже и эксплуатации.
- Назначение и задачи датчика наладки инструмента
- Принцип работы IRT65.00
- Технические характеристики
- Виды датчиков наладки инструмента: чем отличаются
- Как выбрать датчик под конкретный станок
- Монтаж, подключение и настройка
- Эксплуатация и типичные ошибки
- Заключение
Назначение и задачи датчика наладки инструмента
Датчик наладки инструмента (tool setter) — это измерительный узел, который устанавливается на столе или в рабочей зоне станка с ЧПУ и определяет фактическую длину и радиус режущего инструмента после его установки в шпиндель. Задача узла — исключить ручной ввод коррекций и убрать человеческий фактор из процесса подготовки к обработке.
На практике датчик решает три основные задачи:
- автоматический замер длины и диаметра инструмента при смене в магазине;
- контроль поломки или износа инструмента непосредственно во время цикла обработки;
- формирование корректировочных значений, которые система ЧПУ подставляет в таблицу коррекции на коррекцию на инструмент без участия оператора.
Hexagon IRT65.00 — инфракрасный передатчик сигнала измерения, который работает в паре с приёмником и контактным щупом-триггером. Такая связка типична для обрабатывающих центров, где по конструктивным причинам нельзя протянуть кабель к вращающейся или подвижной части.
Принцип работы IRT65.00
Датчик представляет собой измерительную головку с механическим стилусом (щупом), который срабатывает при контакте с торцом или боковой поверхностью инструмента. Внутри головки установлен триггерный механизм — при отклонении стилуса на определённую величину контакты размыкаются, и формируется сигнал измерения.
Особенность IRT65.00 в том, что сигнал не передаётся по кабелю, а кодируется и излучается в инфракрасном диапазоне на приёмник, установленный в зоне прямой видимости — обычно на корпусе шпиндельной бабки или в верхней части рабочей зоны. Это снимает проблему обрыва и перетирания кабеля при частых перемещениях оси и упрощает монтаж на станках, где щуп устанавливается на подвижном столе.
Последовательность работы выглядит так:
- управляющая программа вызывает цикл измерения инструмента и подводит шпиндель к датчику на рабочей подаче;
- торец или кромка инструмента касается стилуса, срабатывает триггер;
- сигнал кодируется и передаётся по ИК-каналу на приёмник;
- приёмник декодирует сигнал и передаёт его на вход системы ЧПУ (обычно как сигнал измерения по интерфейсу, совместимому с протоколом станка);
- ЧПУ фиксирует координату в момент срабатывания и рассчитывает фактическую длину или радиус инструмента.
Питание измерительной головки автономное, от встроенной батареи — это ещё одно следствие отказа от проводного соединения. Ресурс батареи и порядок её замены уточняйте по паспорту на датчик, поскольку эти параметры производитель регламентирует отдельно для конкретной модификации.
Технические характеристики
Ниже приведены общие технические ориентиры для датчиков серии Hexagon IRT/IRR, применяемых в связке для наладки инструмента. Точные значения по конкретной партии и ревизии прибора уточняйте по паспорту изделия.
| Параметр | Значение |
|---|---|
| Принцип измерения | Контактный триггерный стилус, беспроводная ИК-передача сигнала |
| Питание измерительной головки | Автономное, от встроенной батареи |
| Совместимость | Работает в паре с приёмником IRR61.00 в зоне прямой видимости |
| Область применения | Обрабатывающие центры, фрезерные станки с ЧПУ, автоматическая смена инструмента |
| Измеряемые параметры | Длина инструмента, радиус (диаметр) фрезы, контроль поломки кромки |
| Монтаж | На столе станка или в стороне от рабочей зоны, без прокладки кабеля к головке |
Для полноценной работы датчика требуется приёмник, декодирующий ИК-сигнал и передающий его в контроллер станка.

Измерительная головка с контактным стилусом и беспроводной ИК-передачей сигнала для автоматической привязки длины и диаметра инструмента.
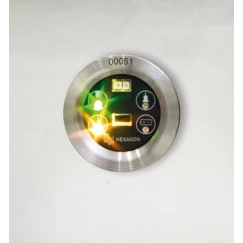
Приёмник декодирует ИК-сигнал от датчика IRT65.00 и передаёт результат измерения в систему ЧПУ — обязательный элемент пары для беспроводной наладки.
Виды датчиков наладки инструмента: чем отличаются
На рынке комплектующих для станков с ЧПУ представлены три принципиально разных подхода к измерению инструмента: контактные проводные датчики, контактные беспроводные (радио- или ИК-канал) и лазерные бесконтактные системы. У каждого варианта своя область применения.
- Проводные контактные датчики — классическая схема, где сигнал от щупа идёт по кабелю напрямую в контроллер. Просты и надёжны, но требуют прокладки кабеля к точке измерения, что не всегда удобно на компактных станках.
- Беспроводные контактные датчики, к которым относится Hexagon IRT65.00 — сигнал передаётся по ИК-каналу или радиоканалу, кабель к головке не нужен. Удобны там, где точка измерения расположена в стороне от контроллера или подвержена вибрации.
- Лазерные системы — бесконтактный способ измерения лучом, пересекающим траекторию инструмента. Не изнашивают стилус механическим контактом, подходят для очень тонкого и хрупкого инструмента, но чувствительны к загрязнению оптики СОЖ и стружкой.
Для сравнения ниже приведена таблица по трём распространённым в парке станков системам.
| Система | Принцип | Особенность |
|---|---|---|
| Hexagon IRT65.00 | Контактный, ИК-передача | Не требует кабеля к головке, работает в паре с приёмником IRR61.00 |
| Heidenhain TT160 / TT460 | Контактный, проводное или индуктивное соединение | Высокая повторяемость измерения, интеграция с TNC-контроллерами Heidenhain |
| Heidenhain TL Micro / TL Nano | Лазерный, бесконтактный | Контроль поломки мелкого инструмента без механического касания |
| Renishaw TS27R | Контактный, проводное соединение | Компактный корпус, применяется на токарных и фрезерных станках |
Датчики Heidenhain TT160 и TT460 строятся на другом принципе связи, но решают ту же задачу — автоматическую привязку инструмента, и часто рассматриваются как альтернатива при подборе оборудования для станков с ЧПУ Heidenhain.

Контактный датчик Heidenhain для измерения длины и радиуса инструмента, применяется на станках с ЧПУ TNC как альтернатива беспроводным решениям.
Как выбрать датчик под конкретный станок
При подборе датчика наладки инструмента ориентируйтесь не только на цену, но и на совместимость с уже установленной системой ЧПУ и конструктивные особенности станка.
- Совместимость с контроллером. Уточните, какой протокол приёма сигнала измерения поддерживает ваша система ЧПУ — Fanuc, Siemens Sinumerik, Heidenhain TNC или другая. Датчик и приёмник должны отдавать сигнал в формате, который контроллер способен принять без дополнительного преобразователя.
- Доступность точки установки. Если точка измерения расположена далеко от контроллера или подвержена перемещениям, беспроводной вариант вроде IRT65.00 избавит от прокладки кабеля и связанных с этим обрывов.
- Наличие прямой видимости для ИК-канала. Инфракрасная передача требует, чтобы между головкой и приёмником не было препятствий — учитывайте это при выборе места монтажа.
- Тип обрабатываемого инструмента. Для тонких и хрупких фрез механический контакт стилуса может быть нежелателен — в этом случае стоит рассмотреть лазерные системы контроля.
- Ресурс батареи и обслуживание. У беспроводных датчиков есть автономный источник питания, который требует периодической замены — уточняйте регламент по паспорту изделия.
Если станок уже оснащён контактным щупом для привязки детали, логично рассмотреть комплексный подход — связку измерительного щупа и датчика наладки инструмента от одного производителя, что упрощает настройку циклов измерения в управляющей программе. Подробнее о смежных измерительных системах можно почитать в материале про контактные измерительные системы для производственных станков.

Контактный проводной датчик Renishaw для измерения инструмента, поставляется в комплекте с интерфейсом HSI для сопряжения с системой ЧПУ.
Монтаж, подключение и настройка
Установка датчика Hexagon IRT65.00 включает несколько последовательных шагов, и ошибка на любом из них приводит к пропускам сигнала или неверным измерениям.
- Головку датчика жёстко фиксируют на столе станка или в отведённой зоне так, чтобы стилус не мешал перемещению других узлов и не попадал под удар стружки.
- Приёмник IRR61.00 устанавливают в зоне прямой видимости от головки, чаще всего на корпусе шпиндельной бабки, и подключают к входу измерения контроллера станка.
- В параметрах системы ЧПУ задают координаты положения датчика, направление и скорость подвода на измерение, а также логику обработки сигнала триггера.
- Проводят пробный цикл измерения с эталонным инструментом известной длины, чтобы проверить корректность срабатывания и точность позиционирования.
- Настраивают циклы автоматического измерения инструмента после каждой смены в магазине или по расписанию, привязанному к количеству обработанных деталей.
При настройке важно убедиться, что скорость подвода к стилусу соответствует рекомендациям производителя — слишком высокая скорость подхода увеличивает погрешность измерения из-за инерции механизма триггера, слишком низкая — удлиняет цикл наладки без выигрыша в точности.
Эксплуатация и типичные ошибки
Беспроводная передача сигнала снимает проблему обрыва кабеля, но добавляет собственный набор рисков, о которых стоит знать заранее.
- Загрязнение оптического пути. Стружка, СОЖ или пыль на пути между головкой и приёмником нарушают приём ИК-сигнала — зону между устройствами нужно периодически очищать и по возможности защищать от прямого попадания охлаждающей жидкости.
- Разряд батареи головки. Если измерения начинают срываться без видимой механической причины, в первую очередь проверьте состояние источника питания в измерительной головке.
- Смещение стилуса после столкновения. Случайный наезд инструмента на щуп на повышенной скорости деформирует стилус — после любого подозрения на столкновение обязательно проверяйте показания на эталонном инструменте, аналогично тому, как это делают при калибровке измерительных щупов.
- Неверная скорость подвода. Слишком быстрый подход к стилусу даёт систематическую погрешность в сторону занижения измеренной длины — проверяйте параметры цикла по документации станка.
- Отсутствие регулярной проверки. Датчик наладки инструмента, как и любой измерительный узел, требует периодической верификации на калиброванном эталоне — без неё накопленная погрешность рано или поздно проявится в виде брака на готовых деталях.
Для контроля состояния всего измерительного тракта станка полезно периодически проводить проверку станка на точность — это позволяет вовремя выявить не только неисправность датчика, но и посторонние источники погрешности вроде люфта ходового винта или износа направляющих.
FAQ: частые вопросы
Чем IRT65.00 отличается от проводных датчиков наладки инструмента?
Головка IRT65.00 передаёт сигнал измерения по инфракрасному каналу на отдельный приёмник, поэтому к ней не нужно тянуть кабель. Это удобно, если точка измерения расположена в стороне от контроллера или подвержена вибрации.
Нужен ли отдельный приёмник для работы датчика?
Да, для работы IRT65.00 обязательно нужен приёмник, например IRR61.00, установленный в зоне прямой видимости от головки. Он декодирует ИК-сигнал и передаёт результат измерения в систему ЧПУ.
Что делать, если датчик перестал корректно измерять инструмент?
Сначала проверьте чистоту оптического пути между головкой и приёмником, затем состояние батареи головки. Если оба пункта в норме, проведите проверку на эталонном инструменте известной длины, чтобы исключить механическое смещение стилуса.
Можно ли использовать IRT65.00 с любой системой ЧПУ?
Совместимость определяется тем, поддерживает ли контроллер станка приём сигнала измерения в формате, который выдаёт приёмник. Перед заказом уточняйте совместимость по документации станка и приборов.
Как часто нужно проверять точность датчика наладки инструмента?
Плановую проверку на калиброванном эталоне рекомендуется проводить регулярно в рамках ТО станка, а также внепланово после любого подозрения на столкновение инструмента со стилусом.
Заключение
Hexagon IRT65.00 в паре с приёмником IRR61.00 — это рабочее решение для тех станков, где проводная схема измерения инструмента неудобна или невозможна конструктивно. Беспроводная передача сигнала снимает вопрос обрыва кабеля, но требует внимания к чистоте оптического пути и состоянию автономного питания головки.
Если вы подбираете датчик наладки инструмента под конкретную модель станка и систему ЧПУ, специалисты ООО «Эффективное производство» помогут определить совместимую конфигурацию, подобрать оригинальный компонент по артикулу и проконсультируют по монтажу и настройке циклов измерения.
Связанные материалы
Читайте также

Преобразователь частоты — это устройство, преобразующее параметры частоты электрического тока. Он регулирует скорость вращения асинхронного двигателя с помощью изменения частоты питающего напряжения. Так коэффициент полезного действия остается стабильным.

Для продуктивной работы производственного цеха необходимо грамотно организовать его пространство. Чтобы сваривать детали быстрее и безопаснее, используют сварочный стол. Его преимущество — высокая прочность столешницы, устойчивость к экстремально высоким температурам, защита от металлических брызг в виде плазменного азотирования. Из этой статьи вы узнаете, какие бывают виды сварочных столов, по каким критериям их выбирать.